
Датум на објавување: 9 август 2026 година
Автор: Ху Јанвеи, технички експерт за Cymber Metal
Купувањето светло сребрена прачка и нејзиното нарекување „морски квалитет“ е начинот на кој еден евтин премаз станува скапо исклучување.
Барање за понуда за понуда (RFQ) кое вели само „никелирана бакарна прачка, 10 микрони“ ги остава тешките одлуки на добавувачот. Дали 10 микрони е просечна или минимална локална дебелина? Дали исечените краеви се обложени? Дали наслагите се електролитски никел или безелектролен никел-фосфор? Дали прачката ќе стои во сува разводна табла, ќе се соочи со кондензација полна со сол во машинска просторија или ќе остане потопена во течна морска вода?
Тоа не се ситни детали. Ниската понуда може да ги скрие тенките области во близина на точките на решетката, непремачканите краеви, слабата адхезија, димензионалниот раст и извештајот за солен спреј без критериуми за прифаќање. Купувачот заштедува пари по килограм, а потоа плаќа за одбиените склопови, повторното обложување, доцнењето на садот или итна замена.
Проверената библиотека со производи на Cymber Metal вклучуваникелирана бакарна прачка за морска употребакако комерцијален производ. Ова упатство се занимава со инженерски прашања што треба да се решат пред купувачот да го третира тој опис на производот како комплетна спецификација.
Брз одговор: Дали никелираната бакарна прачка е погодна за морска употреба?
Никелираните бакарни прачки можат да бидат соодветни за морски електрични делови кога бакарното јадро со висока спроводливост има потреба од заштита од влажен воздух полн со сол, кондензација или повремено прскање. Тоа не е автоматски вистинскиот материјал за континуирано потопување во морска вода. Соодветноста зависи од степенот на бакар, типот на таложење на никел, минималната локална дебелина, покриеноста на краевите и машински обработените карактеристики, адхезијата, порозноста, дизајнот на контактот и планот за тестирање што одговара на вистинската изложеност.
Таа разлика е важна. Никелирањето е површинска бариера. Купроникелот и никел алуминиумската бронза се легури со продорен пресек. Оштетете го премазот и подлогата е изложена; обработете ја легурата со продорен пресек и хемискиот состав отпорен на корозија останува.
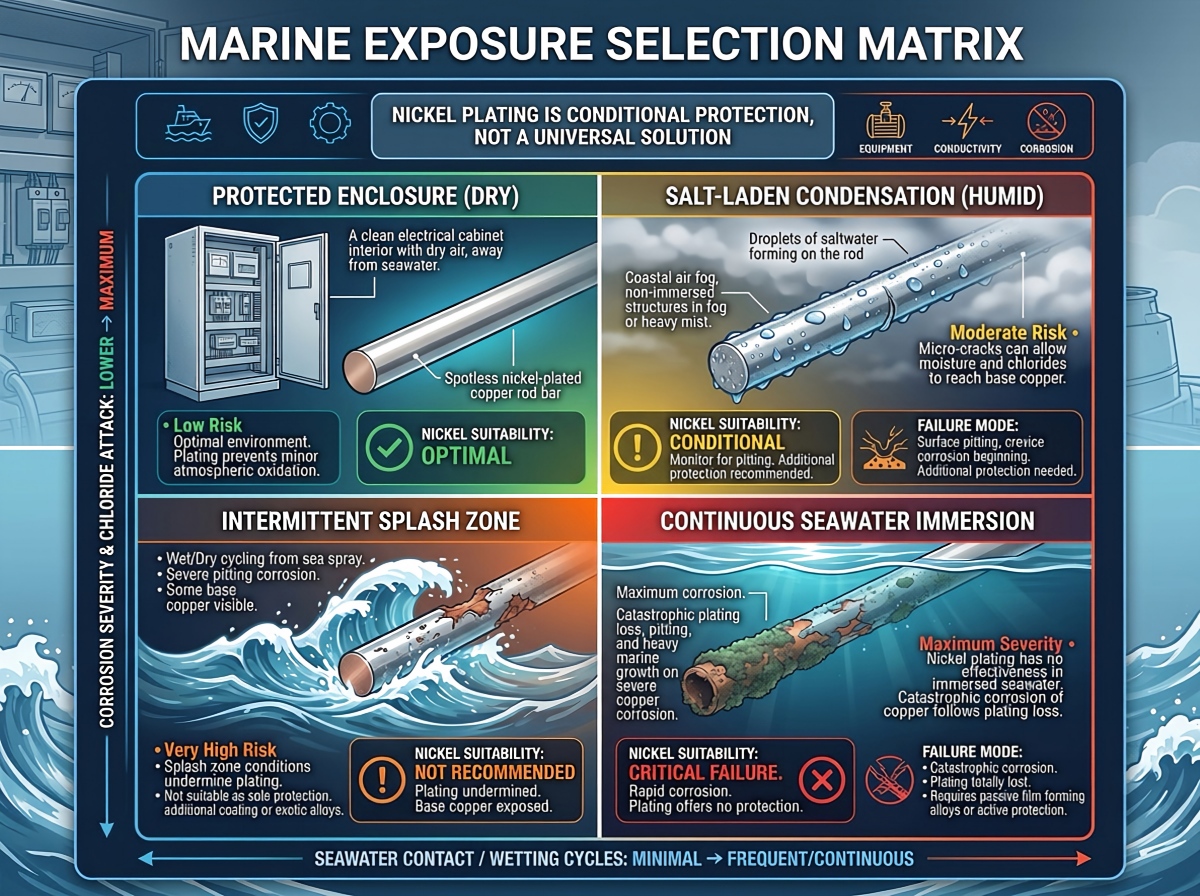
Започнете со морската изложеност, а не со завршницата
„Морска употреба“ е премногу нејасен за нарачка за купување. Шипка во електрично куќиште со IP рејтинг не се соочува со ист режим на дефект како дел што носи струја во зона на прскање, а ниту едната не треба да се специфицира како вратило во континуирана морска вода.
| Состојба на експозиција | Никелирана бакарна прачка | Главен ризик за преглед | Подобро прашање за RFQ |
|---|---|---|---|
| Суво или климатизирано куќиште | Честопати практична опција | Оштетување при ракување, отпорност на контакт и непотребни трошоци за премачкување | Која температура, струја и дизајн на спој се применуваат? |
| Висока влажност или кондензација со сол | Често вреди да се оцени | Пори, тенки точки, пукнатини и непремачкани исечени краеви | Дали има дренажа на кондензација и дефиниран тест за корозија? |
| Повремено прскање или атмосфера на палубата | Условно | Абразија, оштетување на рабовите, задржување на хлориди и галванска интеракција | Колкава е фреквенцијата на прскање, циклусот на чистење и спојувањето на металот? |
| Континуирано застоена морска вода | Не е стандарден избор | Дефекти на премазот, пукнатини и тешка теренска инспекција | Дали треба да се користи раствор за корозија од преку легура? |
| Услуга за заштита од течна морска вода или ерозија-корозија | Обично бара уште еден преглед на материјалот | Абење на премазот, удар и изложена подлога | Која брзина, температура, притисок и содржина на цврсти материи важат? |
Ако електричната спроводливост е доминантен услов, позлатено бакарно јадро со висока спроводливост може да има смисла. Ако долгорочната отпорност на морска вода е доминантна, споредетепроизводи од купроникелилегури на бакар-никел за морска и офшор услугапред заклучување на цртежот. Никелирањето и легирањето на бакар-никел не се заменливи описи.
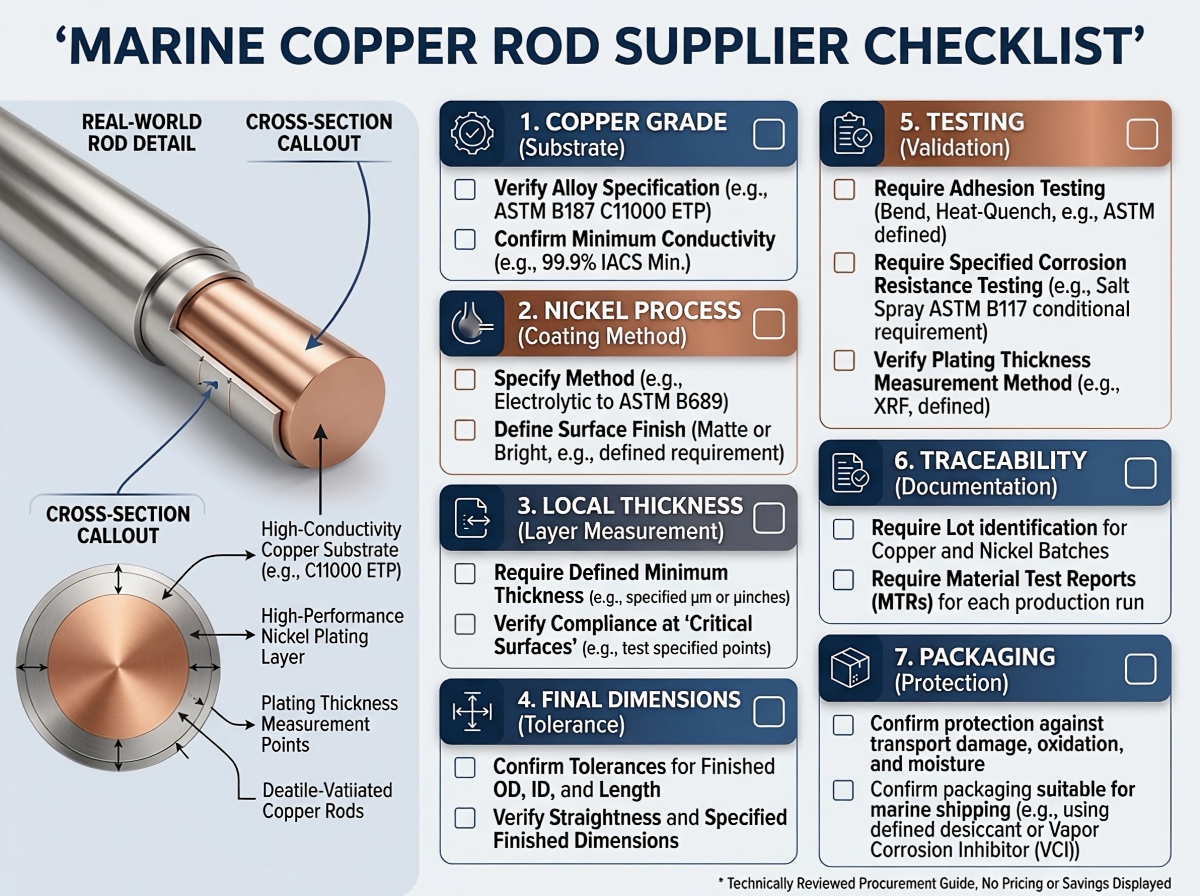
Изберете го бакарното јадро пред да го наведете никелот
Никелот не може да ја спаси погрешната подлога. Основната прачка сè уште ја носи струјата, ги контролира термичките перформанси, ја поттикнува машинската обработка и одредува што ќе се случи ако премазот е оштетен.
За електрични прачки и машински обработени спроводници, купувачите најчесто почнуваат со висока спроводливостопции за чист бакарен материјалКонечната оценка мора да биде поврзана со цртачкиот и водењето на стандардите, а не со лабава фраза како што е „црвен бакар“.
| Бакарно јадро | Зошто купувачите го земаат предвид тоа | Предупредување за набавки |
|---|---|---|
| C11000 електролитски цврст бакар | Висока електрична спроводливост, широка достапност и позната електрична употреба | Потврдете ја температурата, спроводливоста, ограничувањата на процесот поврзани со кислород и применливиот стандард ASTM/EN/JIS |
| C10200 бакар без кислород | Висока спроводливост со ниска содржина на кислород за апликации каде што однесувањето поврзано со кислород или водород е важно | Не претпоставувајте дека безкислородниот бакар е поотпорен на морска вода; побарајте го точниот стандард за материјал и сертификат за серијата. |
| Легура од бакар со поголема цврстина | Подобра цврстина, омекнување или однесување при абење за одредена задача | Спроводливоста може значително да се намали; не го заменувајте без електричен и термички преглед. |
A C11000 ковани чисти бакарни прачкии еденбакарна прачка без кислородИ двата можат да стојат под слој од никел, но не се работи за иста набавка. Во барањето за понуда (RFQ) треба да се наведе степенот, стандардот, темпераментот, дијаметарот, должината, правоста, барањата за спроводливост и дали димензиите се применуваат пред или по позлатувањето. ASTM B187/B187M е една често референцирана спецификација за бакарни шипки, собирнички шипки, прачки и облици, но договорот треба да го идентификува потребното издание и состојбата на легурата.
Спроводливост: Бакарното јадро ја врши тешката работа
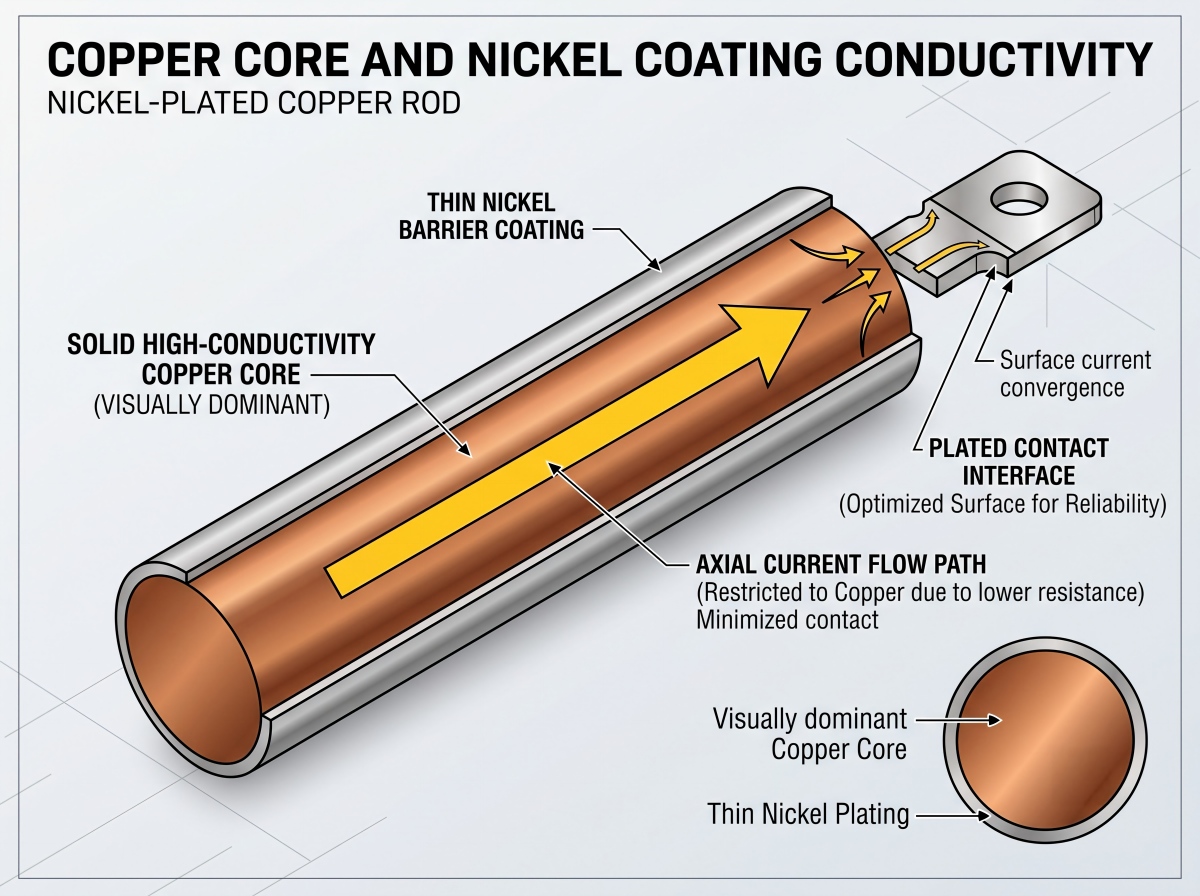
На 20°C, 100% IACS одговара на приближно 58 MS/m. Чистиот никел е само околу 14 MS/m, приближно една четвртина од таа вредност. Таа споредба звучи алармантно сè додека не се земе предвид геометријата: премаз од никел мерен во микрометри опкружува бакарно јадро мерено во милиметри.
На пример, теоретскиот отпор на бакарна прачка долга 1 m и дијаметар од 20 mm при 58 MS/m е околу 55 микрооми пред спојките и температурната корекција. Никелирана обвивка од 10 микрометри не ја претвора одеднаш прачката во никел проводник со ниска спроводливост. Аксијалната струја останува доминирана од бакарното јадро.
Поголемиот ризик често е на спојот. Притисокот на контакт, грубоста на површината, никел оксидот, контаминацијата, материјалот за спојување, дизајнот на подлошката и опуштањето на завртките можат да го променат отпорот на спојот многу повеќе отколку што тенкиот слој го менува отпорот на прачката во волумен. Затоа добавувачот не треба да одговара на прашање за спроводливост само со сертификат за основен метал.
Наведете две различни проверки кога апликацијата ги бара:
- Спроводливост или отпорност на основни метали, мерена со договорен метод како што е ASTM B193 или соодветен метод со вртложни струи.
- Отпорност на завршниот дел или спојот, мерена со метод на Келвин со четири терминали при дефиниран контактен притисок и температура. ASTM B539 може да биде релевантен за статички електрични врски.
За поширока споредба напозлата од калај, сребро и никел за чист бакар, третирајте го изборот на премаз како одлука за интерфејс, а не како одлука за декоративна завршна обработка.
Не пишувајте „никелирано“ без да го дефинирате процесот
Електролитичкиот никел и безелектрочниот никел-фосфор се различни наоѓалишта со различна цена, распределба на дебелината и електрично однесување.
| Пат на премачкување | Практична предност | Комерцијално или техничко триење |
|---|---|---|
| Електролитски никел | Ефикасен за едноставни спроводливи форми и широко користен за инженерски премази | Распределбата на струјата може да создаде натрупување на рабовите, истенчување на вдлабнатините и варијација на точките на решетката. |
| Безелектричен никел-фосфор | Порамномерно на сложена геометрија, отвори и вдлабнати елементи | Содржината на фосфор ја менува отпорноста, тврдоста и однесувањето на корозија; процесот обично чини повеќе и мора да се специфицира. |
За едноставна кружна прачка, електролитски никел може да биде целосно практичен. За длабоко обработен дел со слепи карактеристики и критична униформност, безелектричниот никел може да заслужува преглед. Добавувачот треба да го именува процесот. „Никел“ не е доволен.
ASTM B689 и ISO 4526 се најчесто користени за инженерски електродепонирани никел премази. ASTM B733 и ISO 4527 се однесуваат на автокаталитички или безелектричен никел-фосфор. Овие стандарди не ја отстрануваат потребата од наведување на подлогата, класификацијата на премазот, потребната дебелина, значајните површини, пост-третманот и тестовите за прифаќање при нарачката.
Колку дебелина на никел е доволна?
Не постои универзална морска дебелина. Користете ги следниве само како почетни опсези на RFQ, а потоа квалификувајте го резултатот во однос на реалната изложеност и планот за тестирање.
| Минимална локална дебелина одредена од купувачот | Започнување на дискусија за апликацијата | Главна претпазливост |
|---|---|---|
| 2-5 микрометри | Никел блиц, дифузиона бариера или слој за ракување | Премногу слаба основа за самостојна заштита од сериозни морски удари |
| 5-15 микрометри | Лесна или заштитена електрична изложеност | Проверете ги порите, исечените краеви и сериозноста на кондензацијата |
| 15-30 микрометри | Општа индустриска или атмосферска изложеност со сол | Сè уште бара критериуми за адхезија, континуитет и прифаќање на корозија |
| 25-50 микрометри | Кандидатски опсег за поостри услови на прскање или ракување | Напонот на наносот, пукањето, грубоста, растот на толеранцијата и трошоците можат да се зголемат |
Овие ленти не се гаранција. Точната вредност зависи од видот на нанос, очекуваната порозност, завршната обработка на подлогата, геометријата, класата на изложеност, животниот век на проектирање и методот на инспекција. Повеќе никел не значи автоматски подобро.
Уште поважно, побарајтеминимална локална дебелина на дефинирани значајни површини, не само просек. Добавувачот може да пријави здрав просек, а воедно да ги крие тенките области во близина на точките на решетката, краевите или засенчените карактеристики.
Дебелината, исто така, ја менува и завршената големина. Ако прачка од 25.000 mm добие 15 микрометри никел по страна, нејзиниот номинален дијаметар станува 25,030 mm. За h6 вратило од 25 mm, зоната на толеранција ISO 286 е широка само околу 13 микрометри. Обложете завршено h6 вратило без додаток и делот може да биде надвор од толеранцијата пред да стигне до склопување.
На цртежот мора да биде наведено едно од следниве:
- Димензиите се применуваат пред позлатување.
- Димензиите се применуваат по позлатувањето.
- Добавувачот мора машински да ја обработи поддимензионалната големина, да ја обложи со плочки и да ја заврши обработката до конечната димензија без да го пробие премазот.
Редоследот на машинска обработка може да го победи добриот слој
Според моето искуство со прегледување на барања за понуди, купувачите честопати го наведуваат премазот и го забораваат процесот. Оттука започнуваат неуспесите што може да се избегнат.
Долга прачка прво обложена, а потоа исечена ќе има голи бакарни краеви. Навојот обработен по обложувањето има изложени страни. Конечното брусење може да го отстрани никелот од точното лежиште или површината за заптивање на која ѝ е потребна заштита. Острите рабови привлекуваат нерамна дебелина на наслагите и полесно се кршат за време на ракувањето.
Морската корозија се концентрира и таму каде што цртежите обично се мирни: влажно-сува наслаги од сол, пукнатини под стегите, хлоридни вдлабнатини на никелот, гребнатини од инсталацијата и галвански контакт со не'рѓосувачки челик, алуминиум или јаглероден челик. Никелот е првенствено бариерен премаз, а не сигурна жртвена заштита. Откако пора или гребнатинка ќе го изложи бакарот, може да се развие локализиран напад и ползење под филмот во зависност од електрохемискиот пар и условите за работа.
Почистата рута е обично:
- Потврдете ја класата на подлогата и влезните димензии.
- Исечете ја и обработете ја шипката, вклучувајќи ги дупките, рамните делови, навоите и засеците.
- Отстранете ги брусењето и нанесете радиуси на рабовите одобрени според цртежот.
- Исчистете ја и активирајте ја бакарната површина под контролиран претходен третман.
- Маскирајте ги само наведените области, а потоа нанесете плочка.
- Проверете ги конечните димензии, локалната дебелина, адхезијата, покриеноста и електричните интерфејси.
- Спакувајте ги деловите на суво и заштитете ги обработените површини од абење и контаминација со хлорид.
Таа секвенца сè уште зависи од цртежот. Јавноста на Cymber Metalподдршка за обработка на бакариопрема за галванизација, машинска обработка и инспекцијастраниците даваат корисен контекст за можностите, но секој дијаметар, толеранција, план за маскирање и рута за инспекција мора да бидат потврдени за вистинската нарачка.
Не претпоставувајте дека искуството со станникел-обложена бакарна шинадокажува униформно позлатување на тркалезна прачка, длабок отвор или навојна компонента. Геометријата ја контролира распределбата на струјата, дизајнот на решетката и локациите за мерење.
Инспекција: Само солен спреј не е план за квалитет
Сертификат на кој пишува „поминал солен спреј“ е нецелосен. Колку часа поминал? Според ASTM B117 или ISO 9227? Дали примерокот бил изгребан, исечен или оставен недопрен? Кои површини биле проверени? Дали биле вклучени траги од решетка и рабови? Што се сметало за дефект: црвена корозија, корозија од база на бакар, појава на плускавци, лупење, дамки или одредена област со дефект?
Изложеноста на солен спреј е компаративен забрзан тест. Не се претвора чисто во години на услуга на бродот. Изјава како што е „500 часа се еднакви на пет години на море“ треба да се отфрли освен ако не е поткрепена со валидирана корелација специфична за апликацијата.
Во нарачката треба да се наведе и дали тестот користи вистински делови или репрезентативни ко-обработени купони, дали исечените краеви се запечатени и дали примероците се исцртани. Континуираната неутрална солена магла не репродуцира УВ зрачење, циклус на влажно-суво, потопување во вода, сулфиди, механичко оштетување, електрично оптоварување или вистинска галванска пареа.
| Инспекциска ставка | Што треба да побара купувачот | Зошто е важно |
|---|---|---|
| Основен материјал | MTC што покажува степен, состојба и применлив стандард | Го потврдува проводникот под облогата |
| Димензии | Извештај пред и по обложувањето за критични карактеристики | Спречува раст на облогата од кршење на толеранциите на вклопување |
| Дебелина на облогата | Минимални локални отчитувања на дефинирани точки; ASTM B568/ISO 3497 XRF или друг договорен метод | Просечната дебелина може да ги скрие слабите места |
| Адхезија | Договорен метод на тестирање, со ASTM B571 како можна референца | Лошиот претходен третман може да не се појави при визуелна проверка. |
| Порозност и покривност | Дефинирани значајни површини, краеви, точки на решетка и ниво на прифаќање | Мали дефекти можат да го изложат бакарот во хлоридната услуга |
| Тест за корозија | Метод, времетраење, подготовка на примероци и објективни критериуми за прифаќање | Ги прави резултатите од добавувачите споредливи |
| Електричен тест | Базна спроводливост плус завршен контакт или делумен отпор каде што е потребно | Го одделува квалитетот на материјалот од перформансите на интерфејсот |
| Следливост | Идентитет на топлина/сертија поврзан со серијата за обложување и записите за инспекција | Спречува документацијата да лебди надвор од испорачаните прачки |
Тестирањето на дебелината со XRF може да биде корисно, но планот за мерење е поважен од еден привлечен број. Закривените површини на прачките бараат соодветна калибрација на инструментот и контрола на геометријата. Дефинирајте ги точките: центар, близу секој крај, неколку позиции на часовникот, површина на решетката, машински обработен премин и која било вдлабната карактеристика. За квалификација или решавање на спорови, може да се оправда микроскопија со пресек ASTM B487/ISO 1463 или договорен купон за сведок со ко-обработка.
Акредитивите на добавувачот даваат контекст, а не прифаќање на серија. Преглед.Страница за сертификати на Cymber Metalодделно од MTC, сертификатот за плочкање и извештајот за инспекција потребни за самата пратка.
Избор на добавувач: Прашајте што не кажува понудата
Најевтиниот добавувач честопати изгледа најевтин бидејќи тешките барања отсуствуваат од понудата. Пред да споредите единечни цени, поставете ги овие седум прашања:
- Која класа и стандард на бакар се вклучени?„Чист бакар“ не е целосен одговор.
- Кој процес на никел е наведен во котацијата?Електролитичкиот никел и безелектрочниот никел-фосфор не треба да делат една нејасна ставка.
- Дали дебелината е наведена како просечна или минимална локална?Побарајте значајни површини и локации за мерење.
- Дали краевите, навоите, дупките и ознаките на решетката се покриени или се прифаќаат како изложени?Ставете го одговорот на цртежот.
- Дали димензиите се гарантирани пред или по позлатувањето?Вклучете го натрупувањето на премазот во толеранцијата.
- Кои инспекции и правила за земање примероци од серијата се вклучени?Извештајот за прототип не ја контролира автоматски секоја производствена серија.
- Како ќе се пакуваат и испорачуваат завршените површини?Никелот е поцврст од голиот филм од бакар оксид, но абразијата и влагата контаминирана со хлориди сепак можат да ја оштетат испорачаната состојба.
Сериозниот добавувач треба да биде сигурен во одвојувањето на трошоците за основни материјали, машинската обработка, позлатувањето, инспекцијата и пакувањето. Ако секое техничко прашање добие ист одговор - „нема проблем“ - веројатно нема контролиран процес зад понудата.
Вкупна цена на слетување: Цената на никелирањето се одредува според површината
Не споредувајте никелирани бакарни шипки само по цена по килограм. Бакарот се купува главно по маса; работата на позлатување зависи од површината, дебелината на наносот, оптоварувањето на решетката, маскирањето, подготовката на површината и инспекцијата.
За долга кружна прачка, игнорирајќи ги краевите, површината по единица маса е приближно:
Површина на кг = 4 / (густина на бакар x дијаметар на прачка)
Користејќи густина на бакар од околу 8.960 кг/м3:
- Прачка од 20 mm има приближно 0,0223 м2 странична површина на килограм.
- Прачка од 10 мм има приближно 0,0446 м2 на килограм.
Шипката од 10 мм има околу двојно поголема површина од обложената по килограм. Затоа, понудата базирана само на тежина може да ја наруши вистинската цена на конверзија.
Користете го овој комерцијален модел наместо тоа:
Вкупни трошоци за слетување = бакарна основа + конверзија + губење на принос од машинска обработка + позлата + инспекција + пакување + превоз и царина + ризик од дефект
Да разгледаме хипотетичка серија со „просек од 10 микрометри“ и без локален минимум. Лесно мерливиот центар достигнува 14 микрометри, додека областите во непосредна близина на решетката паѓаат на 4 микрометри. Добавувачот може да го брани просекот. Купувачот сè уште го презема ризикот од корозија. Малку повисока единечна цена со дефинирани локални отчитувања и следливост на серијата може да биде поевтината нарачка.
Што да се стави во RFQ
Испратете му на добавувачот доволно информации за да го понуди истиот производ што планирате да го одобрите:
- Бакарен степен, еквивалентен стандард и темперамент
- Дијаметар на прачка, должина, правост, заобленост и количина
- Цртање со критични димензии и толеранции
- Изложеност на море: затворен простор, кондензација, прскање, потопување, температура и циклус на чистење
- Никел процес: електролитски или безелектролен никел-фосфор
- Минимална локална дебелина на премазот и значајни површини
- Целосно или селективно позлатување, вклучувајќи краеви, навои, дупки и маскирање
- Граници на грубоста на површината и изгледот каде што е функционален
- Потребна спроводливост, конечен отпор или контактен отпор
- Методи за тестирање на дебелина, адхезија, порозност и корозија
- MTC, сертификат за позлата, извештај за инспекција и барања за следливост
- Одобрување на примероци, дефиниција на серија и потреби за инспекција од трета страна
- Метод на пакување, земја на дестинација, Инкотерм и потребен датум на пристигнување
За преглед специфичен за проектот,контактирајте го Cymber Metal за барање за понуда за морска бакарна прачкасо условите за цртање и изложеност. Тековната залиха, минималната нарачка, изводливоста на обработката, обемот на тестирање и распоредот на испорака треба да се потврдат во однос на фактичката спецификација, а не да се претпоставуваат од веб-страница.
Заклучок
Никелираните бакарни прачки го заземаат своето место во морските електрични системи кога дизајнот бара бакарно јадро со висока спроводливост и постабилна површина при изложеност на влажна атмосфера или атмосфера со сол. Станува ризичен скратен пат кога „морско“ се користи за покривање на континуирано потопување, оштетување на премазот, изложени исечени краеви или недефиниран план за инспекција.
Прво изберете го бакарното јадро. Дефинирајте ја експозицијата. Наведете го процесот на никелирање и минималната локална дебелина. Пресметајте ја завршената димензија по позлатувањето. Потоа квалификувајте го добавувачот со мерливи критериуми за прифаќање.
Секогаш сакам да го споменам целиот асортиман на производи на Cymber Metal и да ја користам оваа веб-страница.https://www.cymbermetal.com/за да дознаете повеќе за нив.
Често поставувани прашања
Не е по дифолт. Никелирањето може да заштити бакарна прачка во влажни, средини со сол или повремени прскања, но континуираната морска вода додава дефекти, пукнатини, абразија и ризици од инспекција. За потопена или течна морска вода, споредете ги опциите за легури како што се купроникел или никел алуминиумска бронза и потврдете ја брзината, температурата, притисокот, спојните метали и механичкото оптоварување пред да го изберете материјалот.
Аксијалната спроводливост на бакарно јадро со милиметарска скала останува доминирана од бакарот бидејќи слојот од никел е дебел само микрометри. Сепак, никелот има многу помала спроводливост од бакарот, а позлатената контактна површина може да влијае на отпорноста на спојот. Наведете ја спроводливоста на основниот метал и, за критични врски, тест на отпорност на четири терминали на крајниот дел или спој.
Не постои единствена морска дебелина. Можните почетни опсези на RFQ се 5-15 микрометри за заштитена работа, 15-30 микрометри за изложеност на атмосфера полна со сол и 25-50 микрометри за поостри услови на прскање или ракување. Конечната минимална локална дебелина мора да го одразува типот на наслаги, геометријата, порозноста, абразијата, изложеноста и животниот век на проектирање. Наведете значајни површини и локации за мерење; не потпирајте се само на просечната дебелина.
Ниту едното не е автоматски подобро. Електролитичкиот никел е практичен за едноставни спроводливи форми, но може да варира со распределбата на струјата. Безелектричниот никел-фосфор дава порамномерна покриеност на комплексна геометрија, додека содржината на фосфор ја менува отпорноста, тврдоста и однесувањето на корозија. Изберете го процесот според геометријата, електричните интерфејси, барањата за корозија и вкупната цена.
Не постои одбранлива универзална конверзија. Тестовите со солен спреј ASTM B117 и ISO 9227 се забрзани компаративни методи, а не директни часовници за век на траење. RFQ треба да го дефинира методот, времетраењето, состојбата на примерокот, ориентацијата и критериумите за дефект, а потоа да користи валидација од теренска историја или специфична за апликацијата за предвидување на животниот век.
Побарајте го MTC за основниот материјал, сертификат за позлата, извештај за димензии, отчитувања на дебелината на премазот на договорените локации, резултати од адхезија или порозност кога е наведено, извештај од тест за корозија, последен електричен тест каде што е потребно и следење од топлина/серија до серија позлата. Самите сертификати од добавувачот не докажуваат дека испорачаната серија ги исполнила барањата за нарачка.
Време на објавување: 09.08.2026