
Практичен водич за избор на легури за CNC делови, електрични компоненти, втулки, запчаници и индустриски склопови
Датум на објавување: 3 септември 2026 година
Автор: Ху Јанвеи, технички експерт за Cymber Metal
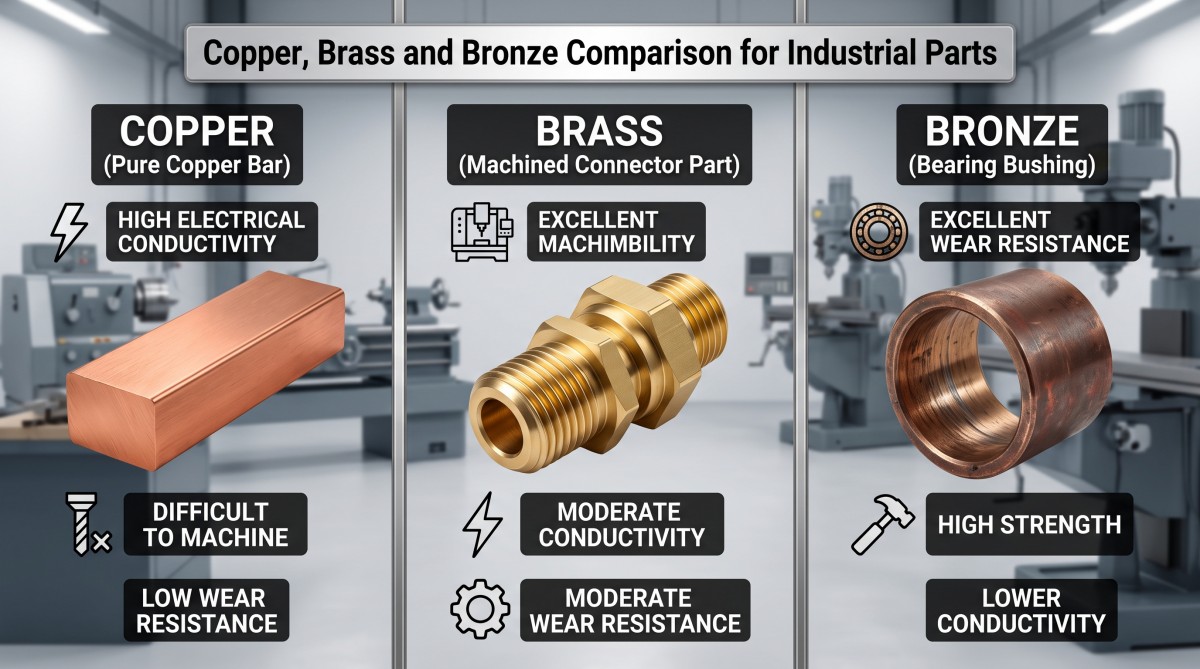
Престанете да избирате бакар, месинг или бронза по боја и цена по килограм. Во понудата за машинска обработка, погрешното семејство може да претвори евтин празен калап во бавни циклуси, скршени алатки, отфрлени делови и неуспешен тест за абење.
Тоа е вистинската цел наспоредба на бакар и месинг бронзаБакарот е нормално лидер во спроводливоста. Месингот со слободна обработка обично е најлесен за сечење. Бронзата е широко семејство кое често победува кога е важно лизгањето на товарот, заморот, корозијата или однесувањето на лежиштето. Овие изјави се корисни почетни точки, а не спецификации за купување.
Чест начин на дефект е избор на чист бакар за лизгачки контакт бидејќи електричниот број изгледа импресивно, а потоа откривање дека меката површина се гребнува на спојниот дел. Друг е избор на оловен месинг за слободна обработка за да се заштеди време за обработка пред да се проверат ограничувањата на супстанциите на дестинацискиот пазар. Единечната цена изгледа исправна. Процесот на одобрување не е исправен.
За широка почетна точка на производот, разгледајте го производот на Cymber Metal.чисти бакарни производи, легури од месингибронзени легуристраници. Потоа изберете го степенот во однос на вистинското оптоварување, струјата, температурата, околината и цртежот.
Брз одговор: Кој материјал треба да изберете?
Изберете комерцијално чист бакар кога доминира преносот на струја или топлина и делот може да толерира помала тврдост и потешка контрола на струењето. Изберете соодветна класа на месинг кога брзата, предвидлива обработка и умерената спроводливост се приоритет. Изберете бронзена класа кога абењето, капацитетот на оптоварување, заморот, корозијата или однесувањето во лежиштата ја надминуваат максималната спроводливост. Класата, температурата, формата на производот и условите за работа можат да го променат генеричкото семејно рангирање.
Во оваа споредба не постои еден единствен „најдобар“ метал. Само по себе „бронза“ не е класа, а „машинско обработлив месинг“ не ја опишува секоја легура од месинг. Третирајте го семејното име како етикета за проверка; третирајте ја контролираната класа и стандард како одлука за купување.
Што всушност значат бакарот, месингот и бронзата
Комерцијално чистиот бакар е референцата за основен метал во оваа споредба. C11000 најчесто се користи каде што електричната спроводливост и формирањето се важни; C10200 и C10100 се опции со поголема чистота чии барања поврзани со кислородот и сертификатот мора да бидат потврдени со спецификацијата за купување.
Месингот е првенствено од семејството бакар-цинк. Мали промени во цинкот, оловото, железото, манганот и температурата можат да го променат обликувањето, цврстината, однесувањето кон корозија и формирањето струготини. C26000 најчесто се избира за обликување, додека C36000 најчесто се избира кога приоритет е обработката со голем обем.
Бронзата не е една легура. Калајните или фосфорните бронзи, алуминиумските бронзи и никел-алуминиумските бронзи имаат различни микроструктури и затоа различна спроводливост, абење на алатот, однесување на лежиштата и реакции на корозија. Барање кое вели само „бронза“ не е подготвено за понуда.
Споредба на бакар, месинг, бронза: На прв поглед
Табелата подолу дава индикативни опсези за планирање на собна температура. Тие не се универзални ограничувања. Потврдете ја точната класа, температура, форма на производот, стандард, метод на тестирање и температура пред да наведете вредност во нарачката.
| Материјално семејство | Репрезентативни оценки | Индикативна спроводливост на 20 °C | Тенденција за машинска обработка | Тенденција за абење и оптоварување | Типична причина да го изберете |
|---|---|---|---|---|---|
| Комерцијално чист бакар | C11000, C10200, C10100 | Околу 97–101% IACS; приближно 56–58,6 MS/m | Ниска до умерена релативна обработливост; контролата на еластичните, лепливите парчиња и брусењето може да биде тешка. | Ниска тврдост; може да се извалка или прелее при суво лизгање | Собирници, проводници, делови за пренос на топлина и електрични контакти |
| Месинг (Cu-Zn) | C26000, C26800, C36000, C37700 | Најчесто околу 25–35% IACS, зависно од степенот и темпераментот | Од умерена до многу висока; C36000 често се користи како референца за машинска обработка од 100 | Умерена цврстина и абење; силно зависи од оловото, цинкот, фазната структура и подмачкувањето | Фитинзи, вентили, конектори, стругани делови и економична машинска обработка |
| Калај или фосфорна бронза | C93200, C51000, C51900, C52100 | Најчесто околу 10–20% IACS | Умерено до тешко; контролата на стружење и абењето на алатот варираат во зависност од степенот | Добра конформност на лежиштата, замор или однесување на пружините во правилната линија | Втулки, подлошки, пружини, запчаници и натоварени лизгачки интерфејси |
| Алуминиум или никел-алуминиумска бронза | C95400, C95500, C63000 | Најчесто околу 7–15% IACS | Честопати построги; цврстината, изборот на алатки и контролата на топлината се важни | Висока цврстина, отпорност на абење и корозија кога се совпаѓа со околината | Запчаници за тешки услови, морски хардвер, вентили и компоненти за абење |
Проводливите опсези се намерно широки. За ориентација, 100% IACS на 20 °C е приближно 58,0 MS/m, со отпорност од околу 1,7241 микро-ом·cm. Пријавениот процент без референтната температура и методот на тестирање е нецелосен.
Оценките за машинска обработка го имаат истиот проблем. Оценката од 100 најчесто го користи месингот за слободно сечење како репер, но лабораториите и листовите со податоци не секогаш користат идентични тестови. Оценката не е ветување за брзина на сечење. Геометријата на алатот, температурата, големината на пресекот, течноста за ладење, прицврстувањето и отстранувањето на струготините сè уште одлучуваат дали делот ќе работи профитабилно.
Само за рано скрининг на рутата, најчесто користениот опсег за релативно планирање е: C36000 месинг за слободна обработка100, C26000 месинг приближно30–40, C11000 бакар приближно20–30, оловен калај бронза грубо60–80, и многу алуминиумски или никел-алуминиумски бронзени приближно20–40Овие ленти се разликуваат во зависност од изворот, методот на тестирање, температурата и геометријата. Не ги копирајте во програма за машинска обработка или во тврдење за гарантирано време на циклус; извршете репрезентативна пробна алатка и фиксатор.
База на податоци:Ова се уреднички опсези за планирање усогласени со вообичаено објавените CDA/ASTM референтни податоци. Тие не се вредности за прифаќање на Cymber Metal. Користете го повиканиот стандард за производ, тековниот лист со податоци на добавувачот и сертификатот за серија за вистинската нарачка.
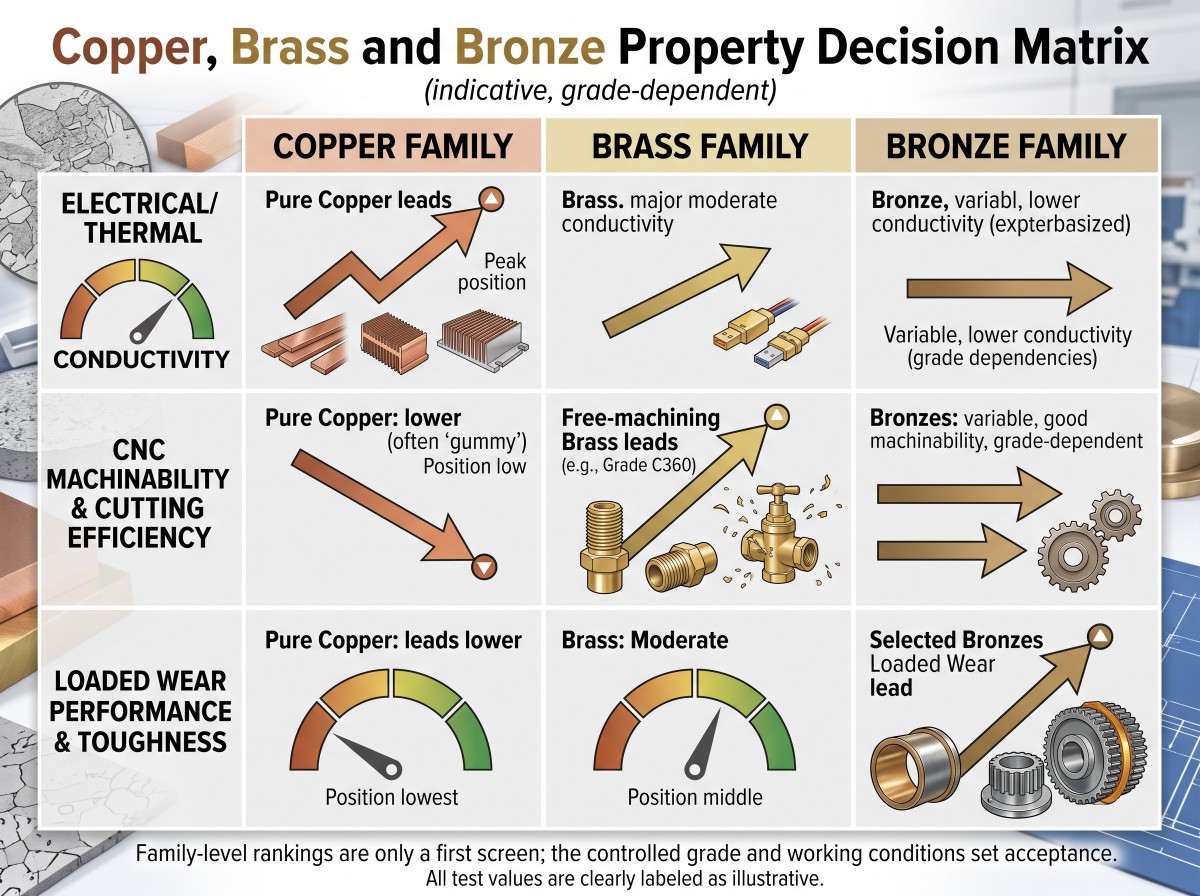
1. Спроводливост: Бакарот победува, но дизајнот на контактот е сè уште важен
Ако делот пренесува струја или шири топлина, комерцијално чистиот бакар е обично првата фамилија што треба да се оцени. C11000 и C10200 можат да бидат близу до врвот на опсегот на спроводливост, додека цинкот, калајот, алуминиумот, никелот и другите додатоци генерално ја намалуваат спроводливоста бидејќи додаваат цврстина или отпорност на абење.
Таа размена не е автоматски лоша. Собирница што работи жешко, се свиткува под струја на грешка или ја губи силата на стегање може да има потреба од различен дизајн, темперација или позлатена површина, наместо едноставно највисоката номинална спроводливост. Отпорноста на контактот исто така доаѓа од притисокот на спојот, рамноста, оксидот, позлатата и геометријата на интерфејсот. Само спроводливоста на волуменот не ги предвидува перформансите на склопувањето.
Искористете ја првата дискусија за спроводливоста за да замрзнете четири елементи:
- Минимална спроводливост или максимална отпорност.
- Референтната температура, најчесто 20 °C кога тоа го бара повиканиот метод.
- Методот на тестирање, локацијата на примерокот, инструментот и статусот на калибрација.
- Дали барањето се однесува на гола стока, машински обработен дел или позлатена финална површина.
За апликации со висока чистота или чувствителни на кислород, не ги третирајте C10100, C10200 и C11000 како заменливи етикети. Потврдете ја точната ознака и основата за сертификат. Категоријата чист бакар на Cymber Metal обезбедува почетна точка, но спецификацијата за нарачка сè уште е пресудна.
За електрични склопови, споредете го материјалот врз основа на она што е важно за дизајнот: амперажност, зголемување на температурата, отпорност на спојување, маса, свитливост и вкупни трошоци за склопување. Легура со помала спроводливост може да биде комерцијално разумна само ако пресекот, ладењето и дизајнот на поврзување се прифатени од инженерството.
Во зависност од геометријата на производот и повиканата спецификација, планот за тестирање може да се повикува на ASTM B193 за отпорност, ASTM E1004 за спроводливост на вртложни струи или IEC 60028 за отпорност на бакар. Нарачката треба да го наведе методот, изданието, референцата за калибрација, локацијата на примерокот и температурата на известување; генеричкиот ред за „тест на спроводливост“ е премногу нејасен за спорна пратка.
2. Машинска обработка: Најбрзата класа за сечење не е секогаш најдобриот дел
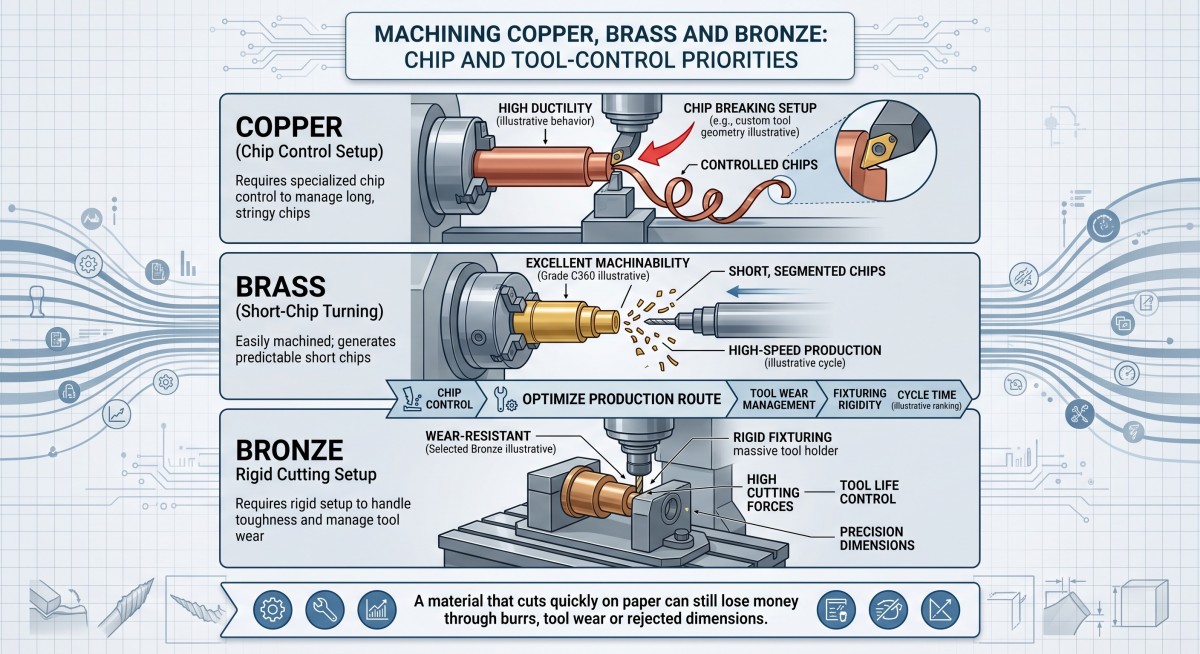
Машинската обработка е производствено однесување, а не маркетиншки придавка. Вклучува формирање струготини, абење на алатот, стружења, завршна обработка на површината, димензионално поместување, компатибилност со средството за ладење и времето на циклусот потребно за да се направи прифатлив дел.
Чист бакар
Чистиот бакар е еластичен и термички спроводлив. Може да се размачка на алатката, да формира долги струготини и да се деформира кога држачот на обработуваната површина е премногу агресивен. Острите, полирани алатки, позитивната геометрија, сигурната потпора и дисциплинираното отстранување на струготините обично се поважни од едноставното зголемување на брзината на вретеното. Внатрешните отвори и тенките ѕидови заслужуваат посебно испитување бидејќи материјалот може да извитка или да се искриви по откопчувањето.
Месинг
Слободно обработливиот C36000 е популарен за стругани и глодани делови бидејќи има тенденција да формира кратки, лесно управливи струготини и поддржува високи стапки на отстранување на материјал. Тоа не ги прави сите видови месинг еквивалентни. C26000 е вреден за обликување, додека материјалите од типот H59/H62 и безоловните месингувања можат да сечат поинаку од C36000. Проверете го вистинскиот вид пред да копирате лист со алатки од друг проект.
Ако брзиот CNC излез е главното ограничување, споредете ја празната рута соC36000 месинг со слободна обработкакако референтна точка. Прашајте дали наведениот материјал е оловен, дали дестинацијата има ограничувања на супстанцијата и дали конечната површина или процесот на обложување ја менува дозволената машинска обработка.
Бронза
Обработката на бронза се движи од едноставна до тешка. Оловната калајна бронза може да сече релативно добро и нуди корисно однесување во лежиштата. Алуминиумската бронза и никел-алуминиумската бронза се посилни и честопати поотпорни на абење, но можат да го зголемат абењето на алатот и топлината на сечилото. Цврста поставеност, соодветна класа на влошка, контролирано напојување и реален дозволен век на траење на алатот се дел од изборот на материјал.
Затоа работилницата не треба да наведува само „трошок за машинска обработка по час“. Треба да го спореди времето на циклусот, потрошувачката на влошки, отстранувањето на струготини, инспекцијата и прифатениот принос на делови за вистинската геометрија. Cymber Metal'sспособност за фина обработкаможе да се оцени во однос на 2D/3D цртеж и потребната големина на серијата.
3. Отпорност на абење: Дефинирајте го контактот пред да го именувате легурата
Ако компонентата е чаура, потисна подлошка, запчаник, водилка или лизгачка плоча, „отпорност на абење“ не е доволна информација. Наведете го оптоварувањето, брзината, состојбата на притисок-брзина (PV), подмачкувањето, материјалот за спојување, температурата, контаминацијата и дозволената длабочина на абење.
Чистиот бакар често има добри електрични перформанси, но не е стандарден материјал за лежишта што се лизгаат на суво. Неговата релативно ниска тврдост може да доведе до триење, пренос на лепило или брзо оштетување на површината кога површината и подмачкувањето се неповолни.
Месингот може да биде погоден за лесни или умерено тешки механички делови, фитинзи и лизгачки интерфејси со ниско оптоварување. Неговата машинска способност може да биде привлечна, но степенот за слободна машинска обработка не треба да се промовира како замена за бронза со големо оптоварување. При употреба на топол хлорид, некои месингови бараат и посебен преглед за децинкификација или други механизми на корозија.
Бронзата им дава на инженерите поширока кутија со алатки за абење:
- C93200 оловна калајна бронза:корисно каде што се важни сообразноста, вградливоста и површините на лежиштата што можат да се обработуваат; потврдете ја усогласеноста поврзана со оловото за намената и примената.
- C95400 алуминиумска бронза:поголема цврстина и потенцијал за абење за построги механички делови, при што условите за машинска обработка и корозија треба да се разгледаат заедно.
- C63000 никел-алуминиумска бронза:кандидат за работа со големо оптоварување или работа поврзана со морето кога се дефинирани хемијата на морската вода, брзината, катодната заштита и материјалите за спојување.
- C51000/C51900/C52100 фосфорна бронза:однесување на пружина и замор со умерена спроводливост; темпераментот е често толку важен колку и номиналната легура.
За компонента каде што абењето е примарен начин на дефект, споредетеалуминиумска бронзена плоча C95400 отпорна на абењеиC63000 никел-алуминиумска бронзаво однос на цртањето и сервисната средина. За завршена геометрија на лежиштата, користете квалификувана бронзена обработка и потврдете ги конечните димензии по обработката.
Не одобрувајте бронзена оценка само врз основа на тврдоста. Потврдата површина може да го оштети спојното вратило, да зароби абразивни честички или да не ги вгради остатоците. Валидна споредба го користи вистинскиот пар и вистинскиот режим на подмачкување. Кога апликацијата е критична за безбедноста или податоците за дефекти се оскудни, потребен е дефиниран тест за абење, а не генеричко семејно барање.
4. Карта на оценки и апликации
Користете ја оваа мапа за да го стесните RFQ, а не да го прескокнете инженерскиот преглед.
| Приоритет на апликацијата | Прво семејство на екран | Оценки или форми за дискусија | Што може да го поништи првиот избор |
|---|---|---|---|
| Максимална електрична спроводливост | Чист бакар | C11000, C10200, C10100; плоча, прачка, лента или шина | Топлина, цврстина, повторено свиткување, отпорност на спојки, заварување или барања поврзани со кислород |
| CNC стругање со голем обем | Месинг | C36000 или друга одобрена класа за слободна обработка | Ограничувања на олово, барање за формирање, средина за корозија или површински третман |
| Електричен дел кој исто така се загрева и постојано се оптоварува | Бакарна легура | CuCrZr или друга специфична легура со висока спроводливост | Потребна спроводливост, однесување на омекнување, процес на заварување и стандард |
| Лежиште, чаура или потисна подлошка | Бронза | C93200, фосфорна бронза, C95400 или C63000, според потребите | Фотоволтаично оптоварување, подмачкување, материјал на вратилото, контаминација и корозија |
| Морска или морска механичка работа | Бронза или купроникел семејство | Кандидати за C63000, C95400 или купроникел | Брзина на морска вода, галванско спојување, катодна заштита и точен стандард |
| Формиран конектор или декоративен/механички фитинг | Месинг | C26000, C26800, C37700 или одобрен еквивалент | Потребни се пружини, спроводливост, ризик од децинкификација или регулаторни ограничувања |
Бронзената категорија на страницата обезбедува корисна референца на семејно ниво за апликации со пружини и замор. Не пренесувајте вредност на температура, спроводливост или толеранција од една форма на производ во друга без да го проверите повиканиот стандард.
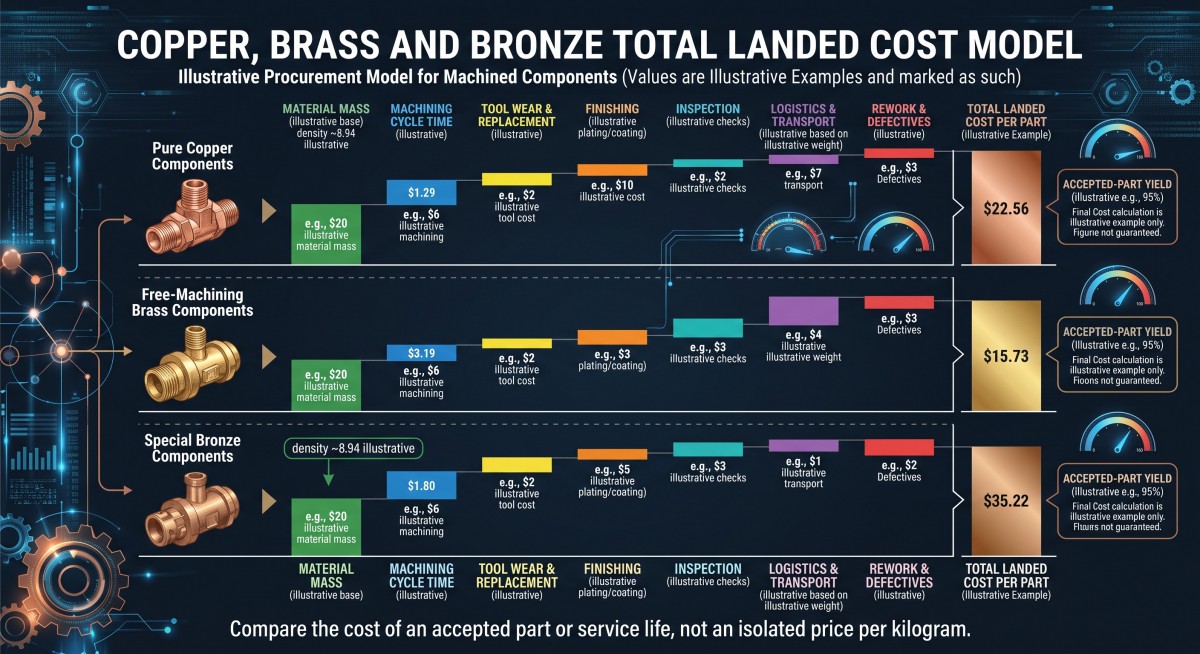
5. Споредете ја вкупната цена на слетување, а не само цената на металот
Најевтиниот материјал по килограм може да стане најскапиот прифатен дел. Густината, односот „купи-продај“, времето на циклус, животниот век на алатот, завршната обработка, инспекцијата и отфрлените парчиња, сето тоа го менува комерцијалниот резултат.
Користете заедничка основа:
Цена на прифатен дел = (материјал + конверзија + алати + завршна обработка + инспекција и документи + пакување + внатрешен/извозен превоз, осигурување, царина и очекувана преработка − договорен кредит за отпад) / прифатена завршена количина
Одржувајте ги границите на процесот видливи. Добавувач на месинг кој нуди готова површина со приближна вредност може да изгледа поевтино од добавувач на бакар кој нуди готова машински обработена компонента, но двата броја не се споредливи. Спротивно на тоа, бронзена површина со повисока цена на материјалот може да победи ако го удвои работниот век и го отстрани непланираното заменско исклучување.
За проценка од прв премин, приближните густини се околу 8,9 g/cm³ за бакар, 8,4–8,7 g/cm³ за многу месингани и 8,7–8,9 g/cm³ за многу бронзени. Ова се плански вредности, а не замена за густината на сертифицираната легура или измерената маса на метар (kg/m) од добавувачот за наведениот дел. Споредете еднаков функционален излез: цена по прифатен дел, цена по употреблив метар, цена по амперажност или цена по работен час.
Прашајте за претпоставките зад секое тврдење за „штедење“:
- Дали цената на материјалот е индексирана според именувана референтна точка за бакар, цинк или калај, со јасни датуми на котација и премии за легури?
- Дали проценката за машинска обработка вклучува поставување, промена на алатки, отстранување на струготини и проверка?
- Дали приносот се пресметува на прифатените делови или само на парчињата што се стартувани?
- Дали се вклучени позлата, термичка обработка, чистење и пакување?
- Кој е сопственик на отпадот и каков кредит е всушност договорен?
- Дали споредбата вклучува документи за усогласеност и ограничувања специфични за дестинацијата?
Честа комерцијална грешка е заштеда на неколку центи на суровина, а потоа плаќање за дополнителна операција на секој дел. Ставете го моделот на трошоци покрај цртежот пред да ја одобрите легурата.
6. Инспекција и документација: Направете ја споредбата договорна
Добавувачот може да понуди понуда за вистинското семејство, а сепак да испорача во погрешна состојба. Замрзнете ги доказите пред производство:
| RFQ или ставка за нарачка | Што да се дефинира | Зошто е важно |
|---|---|---|
| Идентитет на легура | Ознака UNS/EN/JIS/GB, хемиски ограничувања и одобрени еквиваленти | „Бакар“, „месинг“ и „бронза“ се семејни имиња, а не оценки за прифаќање |
| Форма на производот | Плоча, лим, прачка, шипка, цевка, лента, профил или завршен дел | Применливиот стандард и локацијата за тестирање можат да се променат со формуларот |
| Температура/состојба | Жарена, полутврда, тврда, извлечена, ослободена од стрес или дефинирана состојба на леење | Спроводливоста, цврстината, одговорот на пружината и однесувањето на обработката зависат од состојбата |
| Функционални барања | Струја, температура, оптоварување, брзина, PV, подмачкување, корозија и материјал за спојување | Општото рангирање на имотот не може да ги замени податоците за давачките |
| Димензии и CTQ-и | Ревизија на цртежот, референтни точки, толеранција, рамност, позиција на дупките, завршна обработка на површината и додаток | Усогласеноста на материјалот не ја докажува геометријата на конечниот дел |
| План за тестирање | Метод на спроводливост/отпорност, тестови за тврдост или механички тестови, тест за абење, земање примероци и евиденција | „Положена инспекција“ не е репродуциран услов |
| Следливост | Идентификатор на топлина/леење/серија/калем/лот поврзан со MTC и етикетите на пакувањето | Спречува одвојување на сертификатот од испорачаниот метал |
| Регулаторни документи | MTC, инспекција од трета страна, RoHS, REACH или други докази специфични за дестинацијата | Оловниот месинг/бронза и другите легирачки елементи можат да предизвикаат ограничувања |
За докази за добавувачите, разгледајте ги информациите на Cymber Metal.CNC и EDM опремаисертификација и инспекција за квалитетстраници. Тие обезбедуваат контекст на можностите; тие не го заменуваат MTC специфичниот за нарачката, извештајот за димензии или договорениот план за прифаќање.
7. Практичен работен тек за селекција
Користете ја оваа секвенца во прегледот на дизајнот:
- Дефинирајте го режимот на дефект.Дали ризикот е прегревање, триење, абразивно абење, замор, корозија, дисторзија или прекумерни трошоци за обработка?
- Поставете го непреговарачкиот имот.Напишете ја спроводливоста, температурата, оптоварувањето, брзината, границата на абење или димензионалниот CTQ како мерлив услов.
- Направете го семејството на потесен список.Чист бакар, месинг, калајна/фосфорна бронза, алуминиумска бронза или никел-алуминиумска бронза.
- Изберете го степенот и состојбата.Наведете го точниот UNS или еквивалентна ознака, стандард и темперамент.
- Изберете ја рутата на производство.Споредете го материјалот сечен со пила, екструдирањето, леењето, ковањето и CNC обработката во однос на волуменот и геометријата.
- Изведете репрезентативен примерок.Проверете ја конечната површина и критичните димензии по сите потребни операции, не само суровата слепа смеса.
- Одредете ја цената на прифатениот резултат.Вклучете го приносот, животниот век на алатот, завршната обработка, документите, превозот и преработката.
- Замрзнете го RFQ.Испратете го цртежот, количината, условите за примена, планот за инспекција и дестинацијата до добавувачот.
За работа со повеќе процеси, координирајте го снабдувањето со материјали, сечењето, машинската обработка, инспекцијата и испораката за извоз како еден документиран процес. Тековната достапност, MOQ, времето и документацијата мора да бидат потврдени за самата нарачка.
Што да вклучите во вашето RFQ
Испратете ја истата техничка граница до секој добавувач:
- Точна легура и еквивалентен стандард, доколку го има.
- Форма на производот, димензии, тежина или должина на сечење.
- Температура/состојба и потребна спроводливост или механички својства.
- 2D цртање, 3D модел, шема на податочни точки и ревизија.
- Критични толеранции, барања за завршна обработка на површината, позлата или термичка обработка.
- Струја, температура, оптоварување, брзина, PV, подмачкување и корозивна средина.
- Количина за примерок, прво издание, годишна побарувачка и времетраење на програмата.
- Опсег на машинска обработка, формирање, екструдирање, ковање, леење, сечење и отстранување на струготини.
- MTC, инспекција од трета страна, RoHS, REACH, FAI/PPAP или други потреби за документи.
- План за земање примероци, методи за тестирање, несообразност и постапка за замена.
- Пакување, маса на пакетот, етикети, дестинација, Инкотерм и цел на пристигнување.
- Дали споредбата треба да биде суровина, готов дел или вкупна цена на слетување.
За преглед базиран на цртеж,контактирајте го Cymber Metal за барање за понудасо легурата, формата, количината, критичните димензии, условите за работа и барањата за документација. Добавувачот може да го потврди практичниот пат само откако ќе ги види тие детали.
Заклучок
Бакарот е обично изборот за спроводливост. Месингот е често изборот за продуктивност. Бронзата е често изборот за абење, оптоварување или корозија. Но, тоа се почетни насоки, а не автоматски одобренија.
Победничката спецификација ги наведува класата, состојбата, обликот на производот, методот на тестирање и конечниот процес. Исто така, ги споредува трошоците за прифатените делови во текот на реалниот век на траење. Ако делот има струја, пресметајте го покачувањето на температурата и отпорот на спојот. Ако се лизга, пресметајте ја PV вредноста и тестирајте го парот за поврзување. Ако е машински обработен, ценете ги струготините, алатите, струготините и инспекцијата - не само слепиот дел.
Често поставувани прашања
Обично, да. Комерцијално чистиот бакар е вообичаено избор со највисока спроводливост бидејќи месингот и бронзата додаваат цинк, калај, алуминиум, никел или други елементи за цврстина и абење. Пријавената вредност сè уште зависи од класата, температурата, обликот на производот, температурата и методот на тестирање. Користете го повиканиот стандард и резултатот специфичен за серијата на добавувачот наместо минимум за целото семејство.
Месингот со слободна обработка C36000 е најчесто најлесниот од овие три семејства за стругање со голем обем. Чистиот бакар може да произведе лепливи струготини и раскинувања, додека многу алуминиумски и никел-алуминиумски бронзи го зголемуваат абењето на алатот. Безоловниот месинг и различните температури можат да се однесуваат различно од C36000, затоа потврдете ја вистинската класа и геометрија со репрезентативен тест.
Не. Бронзата е широко семејство, а абењето зависи од оптоварувањето, брзината, подмачкувањето, површината, температурата и контаминацијата. C93200, C95400, C63000 и фосфорните бронзи решаваат различни проблеми со лежиштата, цврстината и корозијата. Месинг со слободна обработка може да биде соодветен за лесно фитинг, но несоодветен за вдлабнатина со висока PV вредност.
Започнете со преглед на бронза со квалитет на лежиште, а потоа проверете ја состојбата на фотоволтаичниот систем, материјалот на вратилото, подмачкувањето, просторот и дозволеното абење. C93200 може да понуди корисна конформност и машинска обработка; алуминиумските и никел-алуминиумските бронзени можат да понудат поголема цврстина и потенцијал за абење. Чистиот бакар или месинг не треба да се избираат за натоварена лизгачка површина само врз основа на податоците за спроводливост или машинска обработка.
Нема одговор за целото семејство. Никел-алуминиумската бронза и купроникелот се вообичаени кандидати за поморска употреба, додека некои месинга бараат внимателен преглед за дезинфекција и галванска интеракција. Хемијата на морската вода, брзината, катодната заштита, температурата, материјалите за спојување и важечкиот стандард мора да бидат дел од изборот.
Не е сигурно. Густината, големината на пресекот, искористеноста на материјалот, циклусот на обработка, животниот век на алатот, завршната обработка, инспекцијата, превозот, царината, ризикот од отпад и замена можат да ја надминат цената на суровиот метал. Побарајте од добавувачите да ги понудат истите димензии и граници на процесот, а потоа споредете ја цената по прифатен дел или очекуваниот век на траење.
Не. Спроводливоста не ги идентификува единствено C10100, C10200 или C11000 и не ги докажува димензиите, состојбата, содржината на кислород, состојбата на површината или следливоста. За барања поврзани со кислород, користете соодветен хемиски или тест за кислород и сертификат поврзан со серијата; не потпирајте се само на брзо површинско отчитување.
Барањата варираат, но купувачите најчесто бараат MTC поврзан со серијата, извештај за димензионална и визуелна инспекција, запис за тест на спроводливост или механичко тестирање каде што е наведено, референца за цртеж и ревизија, список за пакување и сите наведени регулаторни документи или документи од трети страни. Наведете кој го валидира секој документ и како етикетата на пакувањето се поврзува со производствената серија.
Наведете ја точната легура доколку е позната, формата на производот, димензиите, толеранцијата, количината, начинот на обработка или обликување, електричната или механичката работа, оптоварувањето и брзината, подмачкувањето, корозивната средина, површинскиот третман, сертификатите, дестинацијата и распоредот. Цртежот и краток опис на ризикот од дефект се покорисни од „најдобар материјал“ или „најниска цена“.
Време на објавување: 03.09.2026